HDI 拼板利用率与出货单元格式:报价里那个看不见的成本乘数
同一套 Gerber 发给三家 HDI 供应商,回来的单价差距,用层数和微孔结构都解释不了。直觉的结论是"一家贵、一家激进"。
这个结论通常是错的,而按它选供应商,等于用一个你自己还没定义完的数字做了决定。
你的 HDI 板不是按它自身的面积计价的,而是按它在生产板上占掉多少面积计价的。 这是两个不同的量,
两者之间的差额由 RFQ 里的若干输入决定 —— 你不写,就由各家供应商各自的默认值决定。三家填了三套默认值,
就得到三种拼板排布、三个利用率和三个本来就不可比的价格。
本文讲的是控制这个差额的那些栏位,不讲哪家更便宜。
本文不覆盖的内容
PCB168 已有文章覆盖相邻决策,本篇刻意不重复:
- 构造带来的成本 —— 层数、微孔结构、材料等级各自怎么推高价格,见
- 数量档位与价格阶梯 —— 订单量如何映射到价格台阶,见
- 分板后的板边验收 —— 拼板分离之后什么样的板边可以接收,见
本篇的范围更窄:面积口径,以及出货单元由谁决定。
你报的价对应两个层级,不是一个
每一份制板报价都牵涉两套几何,而买方往往只提供其中一套。
层级一 —— 单片板。 你的单个电路外形。这是 CAD 数据描述的东西,通常也是 RFQ 里唯一的尺寸。
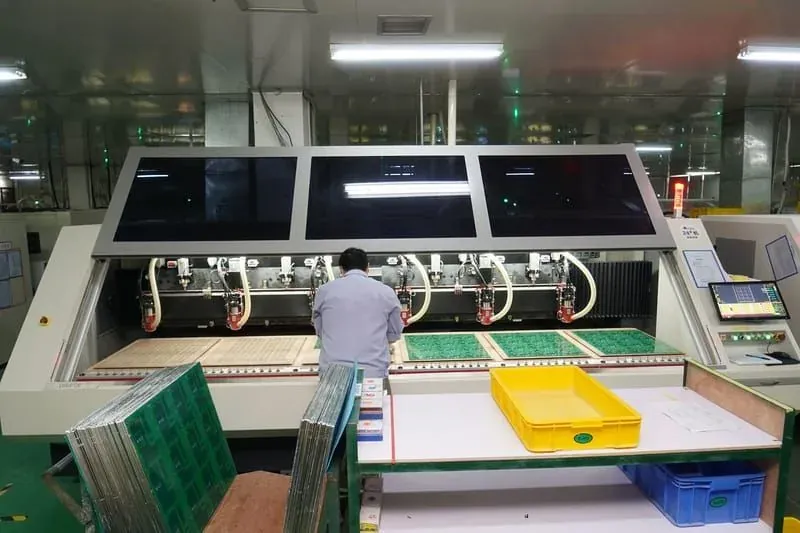
层级二 —— 生产板。 工厂实际加工的工作幅面:作为一个整体进入曝光、层压、钻孔、电镀和表面处理的那个东西。
成本是按这个东西每通过一道工序一次来发生的。微孔钻孔时间、层压周期、电镀载荷、AOI 一次扫描 ——
全部花在整幅上,不是花在你那块板上。
所以单片价格是一道除法:整幅成本 ÷ 这张整幅能产出的良好板数。任何减少"你的板在整幅上能排几片"的因素,
都会抬高你的单价,即便你那块板一个 mil 都没改。
这就是两家供应商报同一套 Gerber 可以合理地报出不同价的原因。 他们并不是在对你的板有分歧,
而是在用不同的答案回答一个你没问的问题:这块板怎么排,以及它以什么形式出货。
可用面积都去哪了
整幅面积会被一些"不是你的电路"的东西占掉。每一项都是一个决策,每一项都有归属。
工艺边。 整幅周边用于搬运与电镀过程中夹持的区域。它不是可选项,也不属于你的板。
如果你的构造需要更宽的工艺边,那张整幅就排得更少。
定位与搬运特征。 定位孔、工艺孔,以及它们周围的避让区。它们服务于多次层压 HDI 构造中的层间对位;
顺序叠构要服务的对位次数比单次层压的板更多。
测试与过程测试条。 阻抗测试条、镀层厚度测试条、可靠性测试条。它们存不存在是你的决定,不是必然。
如果你的规格要求以测试条作为证据,这些测试条就要占整幅面积,而这部分面积就在你的价格里。
这是合理成本 —— 你买的是证据 —— 但它应该是你明知地选择的成本,而不是事后才发现的成本。
单元之间的间距。 由单元怎么分离决定。下一节单独讲,因为这正是买方最常在不自知的情况下交出去的一项。
这几项都不是浪费,但都是你在付钱的面积。重点不是盲目压缩它们,而是知道其中哪几项是你自己的文件带来的。
出货单元是 RFQ 栏位,不是工厂偏好
最常被留空的栏位是这一个:一个交付单元长什么样?
单片板?还是若干片连在一个框里的拼板?如果是拼板,几行几列、什么朝向、整体外形是什么?
你不说,供应商就替你决定 —— 而且是基于他们自己的工艺窗口和对你下游装配的假设,合情合理地决定。
但他们在猜一件只有你知道的事。拼板格式是由你的装配线决定的:送料宽度、输送轨距、治具几何、
板子是手工放置还是放在载具上过回流炉。工厂看不到这些里的任何一项。
留空会导致两种失效,而第二种更糟:
- 报价不可比。 每家按不同排布报了价,而你照旧把这些数字放在一起比。
- 拼板到货后不适配你的线。 这时它不再是价格问题,而是进度问题 —— 重新排版、重新开治具、重新报价,
交期从头算。
第二种才是贵的那种,而它完全可以用 RFQ 里的一段话避免。
分离方式决定间距
单元怎么分开,决定它们必须隔多远,而这又直接回到整幅上能排几片。
- V-cut(刻槽)。 沿贯通整幅宽度的直线刻切。单元可以排得很近,利用率好,
但把你限制在连续直线上的矩形外形,而且会在紧邻电路的材料上留下一道刻槽。
- 铣槽(连接桥铣切)。 沿每个外形走刀。能处理非矩形外形和内部开口,也让切口远离电路边缘,
代价是每个单元的每一边都要付出刀宽加避让。
- 邮票孔(连接孔)。 小的钻孔连接桥,靠手工或治具掰断。外形自由度高,
但每个连接桥处都留下一个断口状态,需要有人来判定接收或拒收。
规律是一致的:**让单元排得更近的方式会约束你的外形、并把加工动作移到电路附近;
让外形自由的方式则要你付出间距。** 没有哪个选项单纯更好,只有哪个匹配你的外形、
板边要求和装配搬运方式 —— 而这个决策署的是你的名字,不是工厂的。
分离之后的板边状态是另一个验收问题,见
这里定方式,那里定什么样的板边算合格。
让报价可比的那几个 RFQ 栏位
把下面这些加进你的 HDI RFQ。篇幅很短,但能消掉大部分无法解释的价差。
| 栏位 | 要写什么 | 为什么影响价格 |
|---|---|---|
| 单片板外形 | 尺寸与形状,含内部开口 | 面积基准 |
| 出货单元 | 单片,还是拼板 | 决定交付与搬运的单位 |
| 拼板行列数 | 若为拼板,明确行列数与朝向 | 固定排布,不交给默认值 |
| 拼板整体外形 | 你的装配线能接受的最大外廓 | 避免做出装不上线的拼板 |
| 分离方式 | V-cut / 铣槽 / 邮票孔,或"由供应商提案" | 决定单元间所需间距 |
| 工艺边 | 必需,还是由供应商确定 | 占用整幅面积 |
| 所需测试条 | 哪些测试条、是否随单交付 | 面积加测试成本,由你选择 |
| 基准点与定位孔 | 在单元上、框上,还是都有 | 由你的装配决定,不是由制板决定 |
| 利用率披露 | 要求供应商随报价一并说明 | 让面积口径可见、可比 |
最后一行才是改变对话性质的那一行。要求供应商在报价旁说明利用率口径,
就把一个不透明的数字变成一个你能核对分母的数字。
如果你需要这一切所处的完整资料集 —— 在报价之前资料包里该有什么 —— 见
价差仍然存在时,追问这三句
栏位都声明了,价格还是散。按这个顺序问。
1. "你这份报价是按什么整幅格式算的,每张排几片?"
如果你已经固定了拼板格式,两家报出的每幅片数还不同,差异就出在他们的整幅格式或工艺边与间距规则上。
那是真实的能力差异,也是合理的差异。现在你能看见它,而不是凭猜。
2. "这个排布里的面积占用项,哪些来自我们的规格?"
把"你的文件造成的"和"他们的工艺需要的"分开。你要求的测试条,留与不留在你;
他们工艺需要的工艺边宽度,归他们。你只能拿前一类去做权衡。
3. "如果我们改拼板格式,什么会变?"
能对自己工艺定量回答这个问题的供应商,顺带告诉了你他对自己成本结构的理解程度。
答不上来的,给你的是一个没有基准的价格。
供应商能力档位会同时影响这三个答案 —— 工艺窗口更紧的工厂能把单元排得更近。该对比见
把它写进文件
报价阶段的口头一致不会活到量产。拼板格式、分离方式、工艺边处理和测试条要求,
应该写进采购订单所引用的制板规格书,而不是留在邮件往来里。
写明了出货单元的规格书,在第二次下单时无法被重新解读;漏掉它的规格书,
则把决策交还给下一次做排版的人 —— 而下一张整幅不一定由同一个人来排。见
出货单元与分离方式是 HDI RFQ 上最常被省略的两个栏位,也是最能可靠解释价差的两个。写下来。
FAQ
拼板利用率是我能控制的,还是工厂的事?
一半是你的。你的板外形、拼板格式、测试条要求和分离方式都进入这个计算,而这四项都是你的声明。
整幅格式本身和工艺边归工厂。你控制你那一半的方式,就是把它声明出来,而不是留给默认值。
那我是不是直接指定利用率最高的拼板格式就行?
不是。指定你的装配线需要的拼板格式。一个把整幅排布做到极致、却上不了你的线的拼板,
它在返工和重开治具上的代价远超省下的面积。让利用率成为正确拼板的结果,而不是你首先优化的对象。
为什么供应商默认不在报价里写利用率?
因为通常没人要,而且写出来会暴露多数报价刻意保持隐含的成本基准。要求它是合理的,多数供应商也给得出。
那个答案比价格本身更有信息量。
我的板很小,这些在那个尺寸上还重要吗?
更重要,不是更不重要。板子越小,每个单元上的面积开销 —— 间距、分摊到的工艺边、测试条面积 ——
在你付的钱里占比越大。板子越小,它价格里属于"周边几何"而非电路的部分就越多。
分离方式可以交给供应商决定吗?
可以,只要你写成"由供应商提案、买方确认"。那是一次被声明的移交,而不是一次遗漏,决策仍然可见。
不该做的是把栏位留空,然后在交货时才知道用了哪种方式。
拼板格式会改变我的料号或验收标准吗?
可能会改变"一个交付单元"指什么,而这影响计数、包装和来料检验。
在第一次交付之前就定清楚你的验收是针对单片板还是针对拼板,不要在交付过程中定。